

Paano Pumili ng Mga Pagsingit ng ANSI/ISO para sa Pag-ikot ng Aluminum: Isang Praktikal na Gabay
Sep 08, 2026
Ang iyong lathe ay naka-set up para sa isang morning run ng 6061-T6 aluminum fittings, at ang pagguhit ay nangangailangan ng 0.8 µm Ra surface finish. Ang insert na nakaupo pa rin sa lalagyan ay gumana nang maayos sa trabahong bakal noong nakaraang linggo, at mabibigo ka nito ngayon. Ang aluminyo ay malambot, malagkit, at madaling magwelding sa cutting edge, kaya ang isang geometry na idinisenyo para sa bakal ay gumagawa ng mga punit na ibabaw, built-up na gilid, at nasayang na materyal. Ang sagot ay ang pumili ng isang insert na ginawa para sa non-ferrous na pagliko, at ang ANSI/ISO designation system ay nagbibigay sa iyo ng eksaktong bokabularyo upang gawin iyon nang may kumpiyansa.
Paano Magbasa ng ANSI/ISO Insert Designations
Ang sistema ng pagtatalaga ng ISO 1832, na pinagtibay sa North America bilang ANSI B212.4, ay naglalarawan ng hugis, anggulo ng clearance, tolerance, at mga sukat ng insert sa isang compact na string ng mga titik at numero. Ang unang character ay tumutukoy sa hugis, ang pangalawa ay ang anggulo ng clearance, ang pangatlo ay ang tolerance class, ang ikaapat ay ang chipbreaker at hole style, at ang ikalima hanggang ikapitong character ay tumutukoy sa nakasulat na bilog, kapal, at radius ng ilong.
| Posisyon | Ano ang tinutukoy nito | Aluminum-friendly na halaga |
|---|---|---|
| 1 | Ipasok ang hugis | C (80° brilyante), D (55° brilyante), T (60° tatsulok) |
| 2 | Anggulo ng clearance | C (7°) |
| 3 | Pagpaparaya | G (mga gilid sa lupa) |
| 4 | Hole at chipbreaker | T (countersunk hole), chipbreaker na tukoy sa aluminyo |
| 5 | Naka-inscribe na laki ng bilog | Mga karaniwang sukat: 09 (9.52 mm), 12 (12.7 mm) |
Para sa aluminyo, ang ikatlong posisyon ay mas mahalaga kaysa sa inaasahan ng karamihan sa mga machinist. Ang isang G-tolerance insert ay dinidikdik sa bawat panig, na nagbibigay ng matalim at pare-parehong pagputol. Ang mga molded insert na may M o U tolerance ay may mas malakas ngunit mas mapurol na gilid na nilayon para sa bakal at cast iron. Sa aluminyo, ang isang molded edge ay nagtutulak sa materyal, bumubuo ng init, at lumilikha ng built-up na gilid. Ang mga pagsingit sa lupa ay bahagyang mas mataas, ngunit ang mga ito ay ang pagkakaiba sa pagitan ng malinis na 0.4 µm finish at isang punit na 3.2 µm na ibabaw.
Bakit Nangangailangan ang Aluminum Turning ng Iba't ibang Geometry
Ang mababang punto ng pagkatunaw ng aluminyo, mataas na ductility, at tendency sa cold-weld ay ginagawa itong isa sa mga pinaka-mapagpatawad ngunit nakakadismaya pa na mga materyales na iikot. Ang mapagpatawad na bahagi ay bilis: ang aluminyo ay maaaring i-cut sa 400 hanggang 600 m/min na may uncoated carbide, mas mataas sa karaniwang bilis ng bakal, at ang cutting forces ay mananatiling mababa. Ang nakakabigo na bahagi ay built-up na gilid. Sa mababang bilis o may mapurol na gilid, hinang ang aluminyo sa insert. Ang weld ay lumalaki, at ang susunod na pass ay napunit ang ibabaw ng workpiece.
Ang isang positibong anggulo ng rake ay nagbabago sa mekanika ng hiwa. Ang positibong rake geometry ay naggugupit sa malambot na aluminyo sa halip na araruhin ito, na binabawasan ang puwersa ng pagputol at init. Ito ang dahilan kung bakit ang pinaka-maaasahang aluminum insert ay may positibong geometry: CCGT, DCGT, at TCGT ay umaasa lahat sa mga gilid ng lupa na may mataas na positibong rake. Ang pinakintab na mukha ng rake ay kasinghalaga. Ang isang makinis na salamin na ibabaw na ibabaw ay nakakabawas sa alitan, nakakasira ng pagdirikit, at pinananatiling malinis ang cutting zone.
Pagpili ng Tamang Insert Geometry
Apat na geometries ang sumasaklaw sa halos bawat operasyon ng pag-ikot ng aluminyo. Ang pagpili ay depende sa hugis ng tampok na bahagi na kailangan mong maabot at ang lakas na kinakailangan sa cutting edge.
| Uri ng pagpasok | anggulo | Karaniwang gamit |
|---|---|---|
| CCGT | 80° brilyante | All-round turning, mababaw na hiwa, magandang gilid ng lakas |
| DCGT | 55° brilyante | Pagtatapos, maliit na diameters, threading |
| TCGT | 60° triangle | Pangkalahatang pagliko, mas mataas na rate ng feed, mas mabigat na pag-alis ng stock |
| VBGT | 35° brilyante | Kopyahin ang pagliko, makitid na mga uka, mga feature na mahirap maabot |
Magsimula sa isang CCGT o TCGT geometry para sa pangkalahatang gawain. Binabalanse ng C-shape ang lakas ng gilid at pag-access sa workpiece, habang ang T-shape ay mas malakas at tumatanggap ng mas mabigat na feed. Para sa pagtatapos, ang isang DCGT na may maliit na radius ng ilong sa paligid ng 0.2 mm ay pinuputol ang isang mas malinis na profile na may mas kaunting vibration. Anuman ang hugis na pipiliin mo, kumpirmahin na ang insert ay may G tolerance, isang pinakintab na rake face, at isang chipbreaker na dinisenyo para sa aluminum kung nag-aalok ang supplier nito.
Mga Bilis, Mga Feed, at Kasanayan sa Pagputol
Ang kakayahang makina ng aluminyo ay nagbibigay-daan sa mga agresibong parameter, ngunit ang insert geometry ay nagtatakda pa rin ng hangganan. Sa uncoated carbide at flood coolant, ang 6061-T6 bar ay maaaring tumakbo sa 450 hanggang 600 m/min cutting speed, 0.15 hanggang 0.25 mm/rev feed, at 1 hanggang 3 mm depth ng cut para sa roughing. Para sa pagtatapos, itaas ang bilis sa 600 hanggang 800 m/min, ibaba ang feed sa 0.05 hanggang 0.10 mm/rev, at gumamit ng lalim na 0.2 hanggang 0.5 mm.
| Operasyon | Bilis (m/min) | Feed (mm/rev) | Lalim ng hiwa (mm) | Inaasahang Ra (µm) |
|---|---|---|---|---|
| Magaspang | 450–600 | 0.15–0.25 | 1.0–3.0 | 1.6–3.2 |
| Finishing | 600–800 | 0.05–0.10 | 0.2–0.5 | 0.4–0.8 |
| Pagtatapos ng PCD | 800–1500 | 0.05–0.15 | 0.2–1.0 | 0.2–0.4 |
Gumamit ng mapagbigay na flood coolant na may additive na nakakapagpaganda ng lubricity kung mayroon nito ang makina; gumagana nang maayos ang 8 hanggang 10% semi-synthetic na konsentrasyon. Kapag walang available na flood coolant, pinipigilan ng sabog ng hangin ang mga chips na maputol muli. Posible ang dry cutting na aluminyo sa mataas na bilis, ngunit ang pinakintab na rake face ay mahalaga upang maiwasan ang pagdirikit. Panatilihin ang bilis ng pagputol sa itaas 250 m/min hangga't maaari; sa ibaba nito, bumabalik ang built-up na gilid kahit na may magandang geometry.
Paano Lumalabas ang Kalidad ng Insert sa Mga Tapos na Produkto
Ang link sa pagitan ng napiling insert at isang kalidad na natapos na bahagi ay bumababa sa integridad ng ibabaw, dimensional na katatagan, at repeatability. Ang isang nakabukas na bahagi ng aluminyo na may magaspang o smeared na ibabaw ay nagsasabi sa iyo na ang cutting edge ay nabigo, at kapag ang gilid ay nabigo, ang dimensional drift ay sumusunod. Kung ang bahaging iyon ay dapat makipag-ugnay sa iba, isang bisagra na pin sa butas nito o isang mekanismo ng lock sa pabahay nito, ang resulta ay lalabas bilang pagbubuklod, pagtagas, o maagang pagkasira.
Sa paggawa ng mga produkto, ginagawa ng maliliit na bahaging ito na gumana ang malalaking asembliya. Ang maayos na operasyon ng isang sliding window ay nakasalalay sa mga roller at locking component na naka-machine sa mahigpit na tolerance; ang mahinang tapusin dito ay nangangahulugan ng isang bintana na dumadagundong o tumatangging dumausdos.
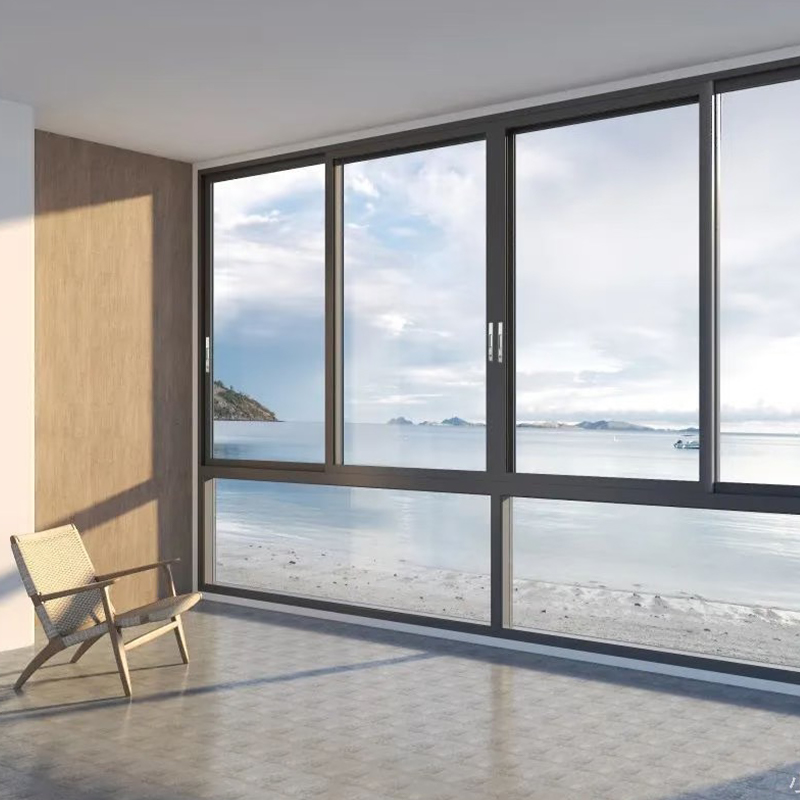
 Kaliwa-Kanang Sliding Aluminum Window na may Dual-Track Roller Ang sliding window na ito ay gumagamit ng precision-machined rollers at multi-point lock, na direktang tumutugon sa punto ng artikulo tungkol sa maliliit na bahagi na tumutukoy sa maayos na operasyon. Ang dual-track stainless steel system at EPDM seal nito ay nangangako ng maaasahan at mababang maintenance na performance. Tingnan ang Produkto →
Ang mga pintuan ng casement ay hindi naiiba. Ang kanilang mga pivot hinges at multi-point lock ay kinabibilangan ng mga nakabukas na bahagi, at ang pagkakaiba sa pagitan ng isang pinto na nagsasara nang may mahinang pag-click at isa na kailangang pilitin ay tinutukoy ng pagtatapos at pagpapaubaya ng mga bahaging iyon.
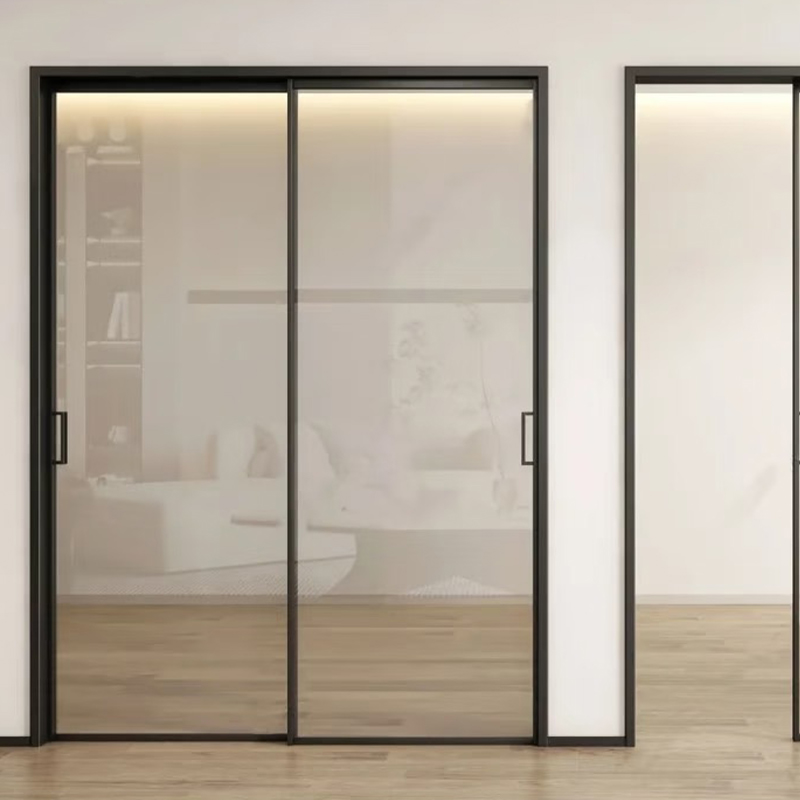
 Aluminum Casement Door na may Multi-Point Locking Hardware Ang mabibigat na bisagra ng pinto ng casement at mga multi-point na lock ay nagbibigay-diin sa kahalagahan ng nakabukas na pagpapahintulot sa bahagi, gaya ng nabanggit sa naunang talata. Nag-aalok ito ng secure, walang kalampag na pagsasara na may tuluy-tuloy na EPDM gasket para sa insulation at weatherproofing. Tingnan ang Produkto →
Nakadepende ang unitized curtain wall system sa mga machined connector, bracket, at fasteners na binuo sa masikip na nominal na dimensyon. Ang isang out-of-tolerance turn part ay maaaring mag-iwan ng panel na nakaupo nang may pagmamalaki ng isang milimetro at lumikha ng daanan ng pagtagas ng hangin o tubig sa harapan.
 Unitized Aluminum Curtain Wall para sa High-Rise Facade Ang factory-assembled curtain wall system na ito ay umaasa sa mga eksaktong machined na connector at bracket, na tumutugma sa talakayan ng artikulo tungkol sa tolerance sa mga facade assemblies. Ang unitized construction nito ay nagpapabilis sa pag-install at tinitiyak ang pare-parehong sealing sa malalaking proyekto. Tingnan ang Produkto →
Sa libu-libong mga naturang sangkap na kinakailangan sa bawat proyekto, kahit na ang 1% na rate ng scrap ay nagiging isang magastos na problema. Kaya naman ang mga machine shop na nagsusuplay ng aluminyo bintana at pinto industriya lumipat sa mga nakalaang pagsingit ng aluminyo sa halip na gawin ang gamit na bakal. Ang parehong disiplina ay nalalapat sa sinumang gumagawa ng aluminum sa loob ng bahay: basahin ang ANSI/ISO code, mag-load ng ground at pinakintab na positive-rake insert, at i-verify ang surface finish sa simula ng batch. Kung makakita ka ng pahid, ayusin ang tool bago ayusin ang bilis. Ang sinumang tumukoy sa mga window system ay makakahanap ng nauugnay na gabay sa aming gabay sa pagbili at pag-install ng sliding window .
Isang Simpleng Insert Buying Checklist
Kapag nagbukas ka ng isang tooling catalog, panatilihin ang listahang ito sa harap mo:
- Kumpirmahin ang hugis, nakasulat na laki ng bilog, at kapal na tumutugma sa bulsa ng may hawak.
- Mangangailangan ng G tolerance class para sa isang ground, sharp cutting edge.
- Maghanap ng isang makintab na mukha ng rake; laktawan ang coated steel-oriented insert.
- Pumili ng positive rake geometry at patakbuhin ang bilis na higit sa 250 m/min.
- Subukan ang isang insert sa isang aktwal na bahagi bago bumili ng isang malaking kahon.
Ang ANSI/ISO code ay eksaktong nagsasabi sa iyo kung ano ang nasa kahon. Ang ilang minuto ng pag-verify sa makina ay nagsasabi sa iyo kung ang detalyeng iyon ay akma sa iyong aplikasyon. Para sa pagpihit ng aluminyo, ang matalim, pinakintab, positibong pagsingit ng rake ay hindi napag-uusapan; lahat ng iba pa ay isang variable na maaari mong ayusin.
- Mobile
- Mga produkto
- Aluminum Window Series
- Aluminum Door Series
- Aluminum Sunroom Series
- Aluminum Sunroof Series
- Aluminum Louver Series
- Aluminum Rehas Serye
- Aluminum kurtina sa dingding
- Panel ng aluminyo
- Aluminum pinto, bintana at kurtina pader pantulong na materyales
- Makipag-ugnayan sa Amin
-
-
+86-137 5720 8001

-
[email protected]

-
Room 102, Building 7, No. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiang Province, China

-